
Maison > Produits > Produits ménagers IML > Étiquette IML de la boîte de rangement > Boîte de rangement IML Label PP par moulage par injection
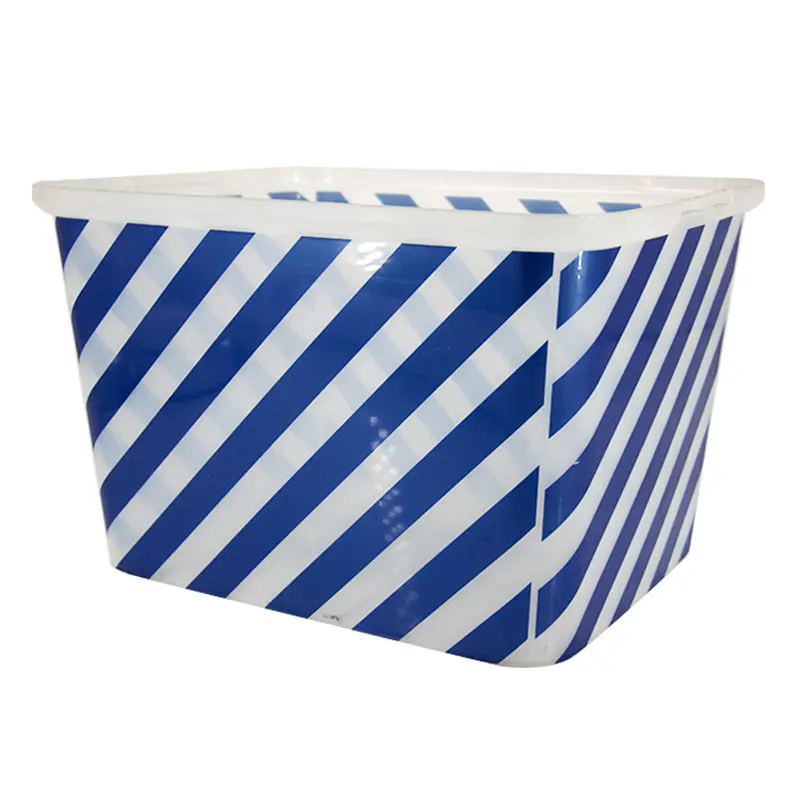
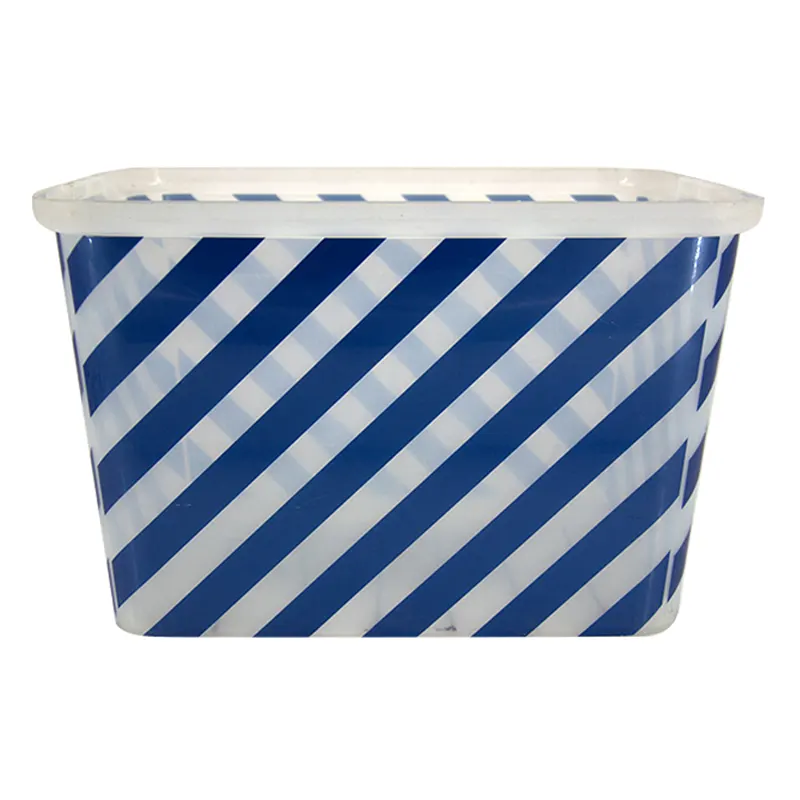
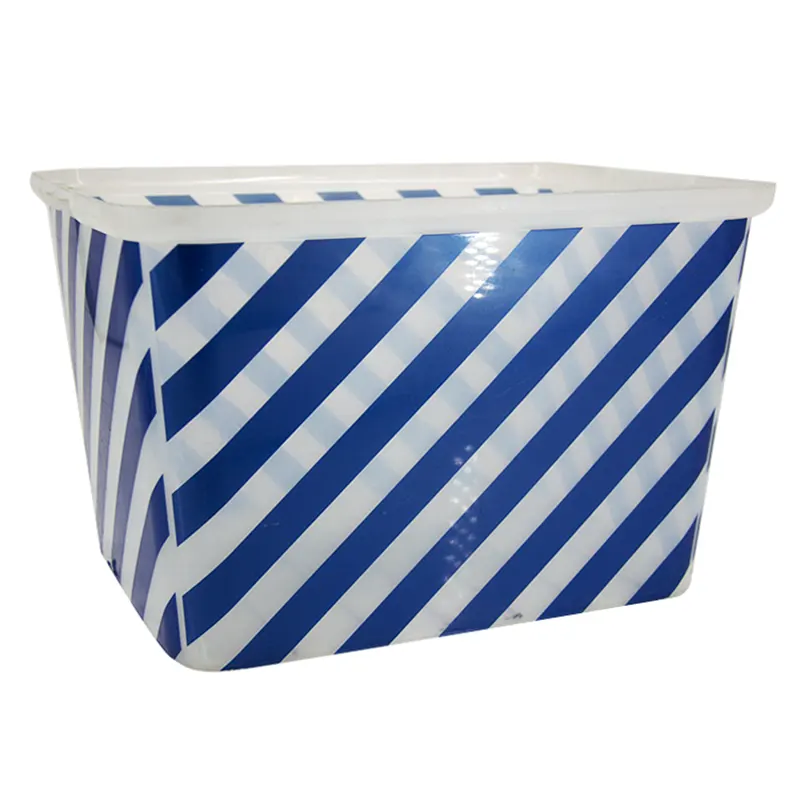
Boîte de rangement IML Label PP par moulage par injection
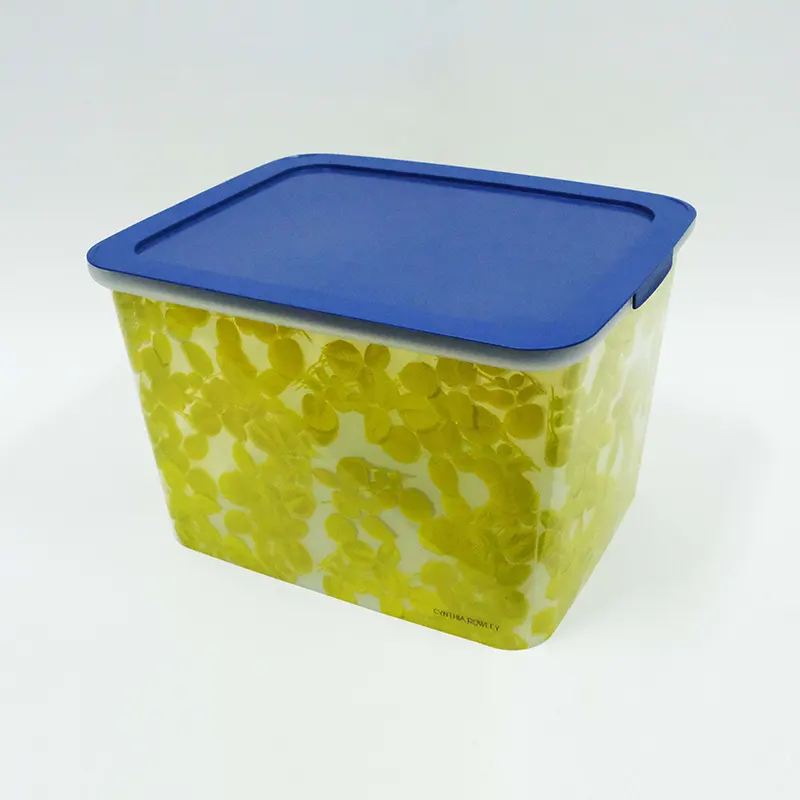
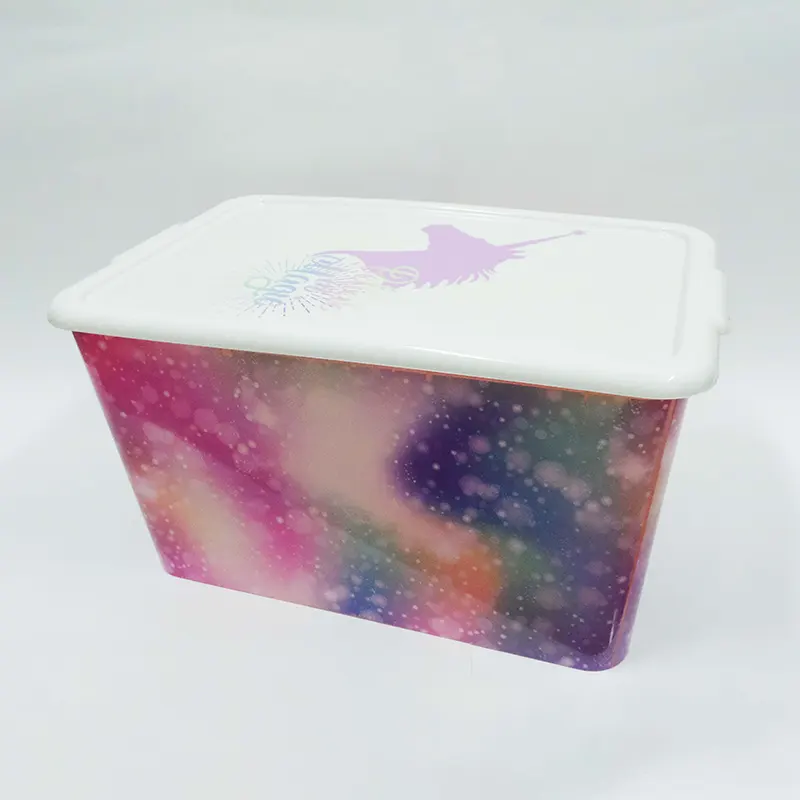
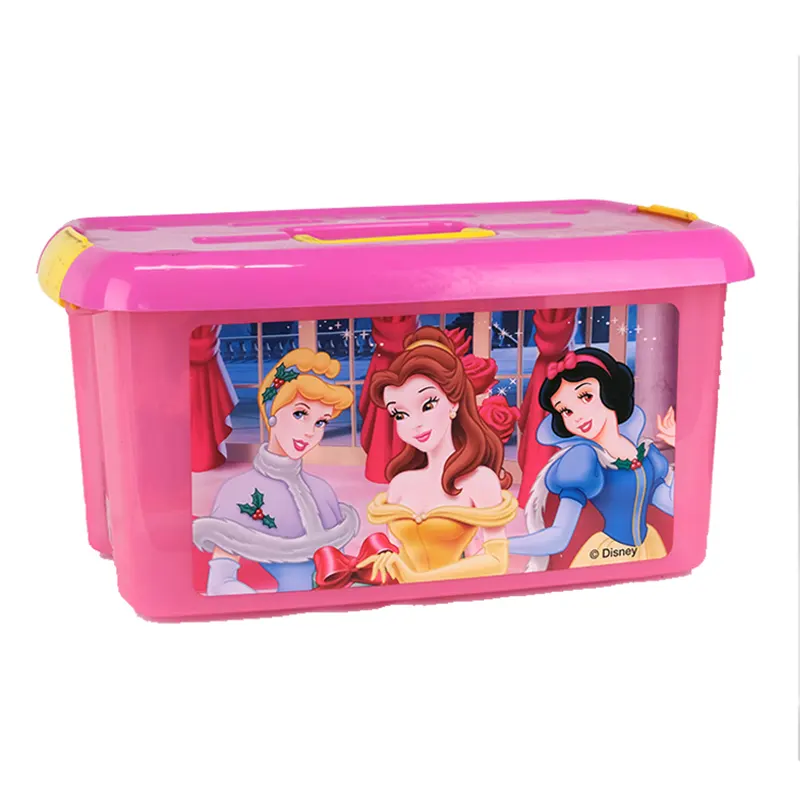
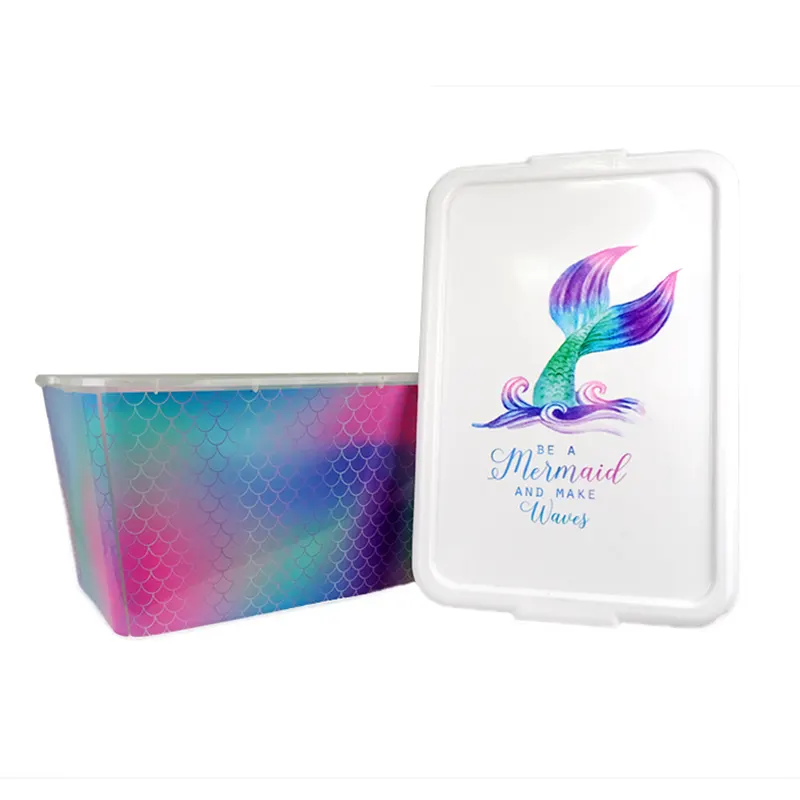
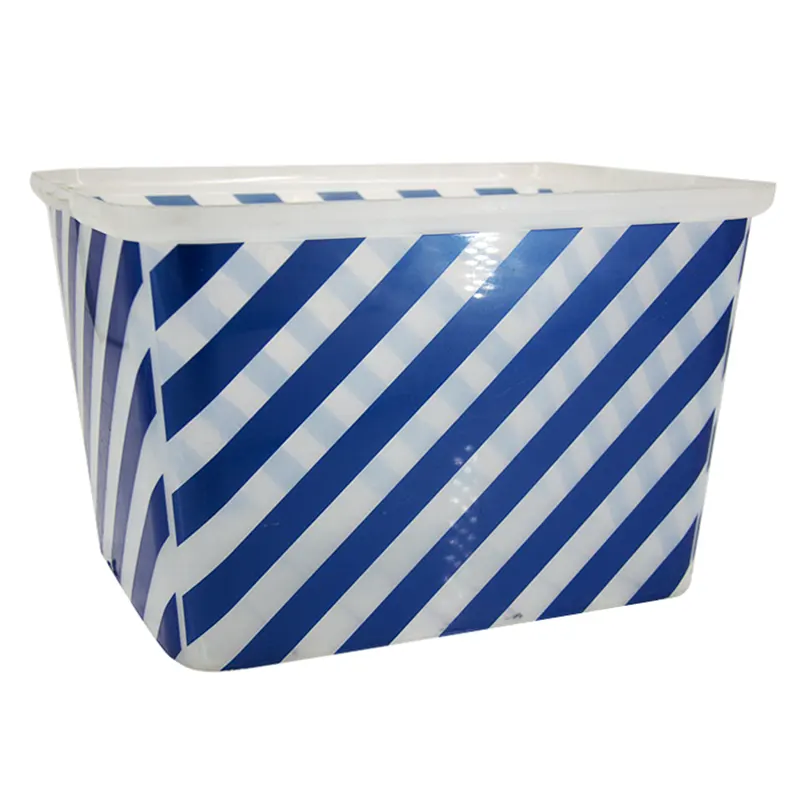
La boîte de stockage China IML Label PP de Zhongyu par moulage par injection appartient à un conteneur de stockage en plastique intégré obtenu grâce au moulage par injection synchrone. L'ensemble du produit est composé d'un matériau de base PP (polypropylène) et d'un film fonctionnel IML (Imprint Label) imprimé sur mesure. Il diffère des récipients en plastique traditionnels qui sont décorés ultérieurement par des procédés secondaires.
envoyer une demande
Description du produit
La boîte de stockage China IML Label PP fournie par l'usine de Zhongyu est principalement destinée aux usines de fabrication de moulage par injection et aux clients ODM de marque. Il prend en charge le développement ciblé de la taille des boîtes et des modèles d'apparence. Il est largement utilisé dans le stockage quotidien, le chiffre d’affaires alimentaire et les récipients en plastique commerciaux et des grands magasins.
Logique de production
Le film spécialement imprimé est préinstallé à l’intérieur de la cavité du moule d’injection. La matière première PP thermofusible est injectée dans la cavité du moule. Sous l’action combinée de la pression et de la température, le plastique fondu et le film imprimé fondent et se lient. Après refroidissement et démoulage, le film décoratif se solidifie directement dans la structure superficielle de la boîte.
Étiquette IML personnalisée étanche dans le moule pour les spécifications des produits ménagers
|
Matériel IML |
BOPP, PET, PLA, PEHD |
|
Taille IML |
Personnalisé en fonction de la taille de découpe |
|
Épaisseur IML |
65-85 microns |
|
Température |
-30°C-120°C |
|
Avantages principaux |
Technologie de forme entière, résistante aux rayures, étanche |
|
Scénarios d'application |
Récipient alimentaire, produit chimique quotidien, emballage industriel, appareil ménager, produit Hosehold |
|
Effets d'impression riches |
Peau d'orange, mat, brillant, transparent, hologramme laser, aluminium métallique, arc-en-ciel, changement de couleur, 3D, gaufrage |
|
Couleurs d'impression |
Maximum 11 couleurs |
Détails
1. Détails de l'apparition du film
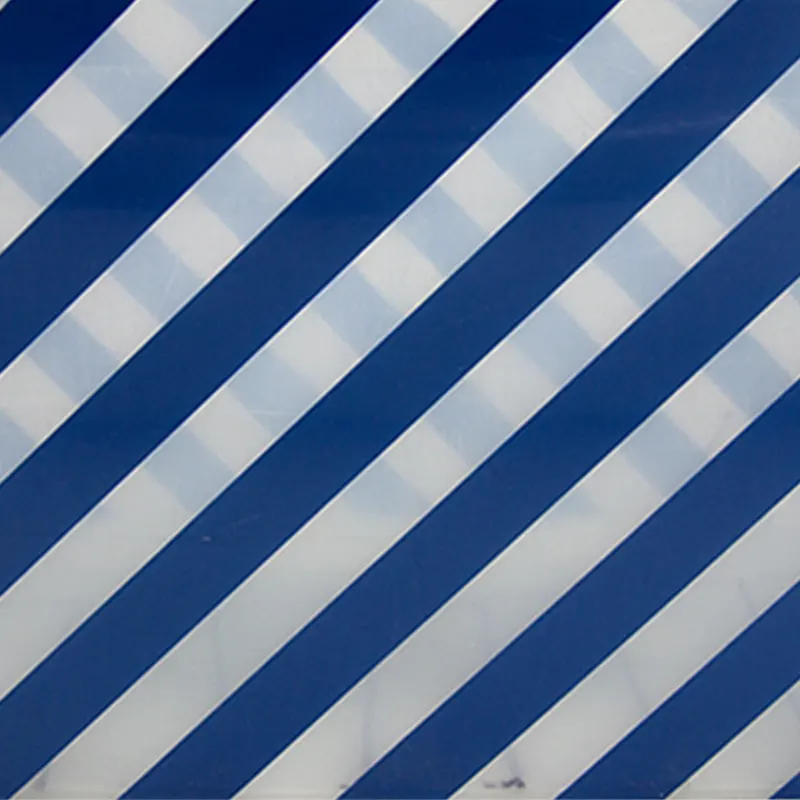
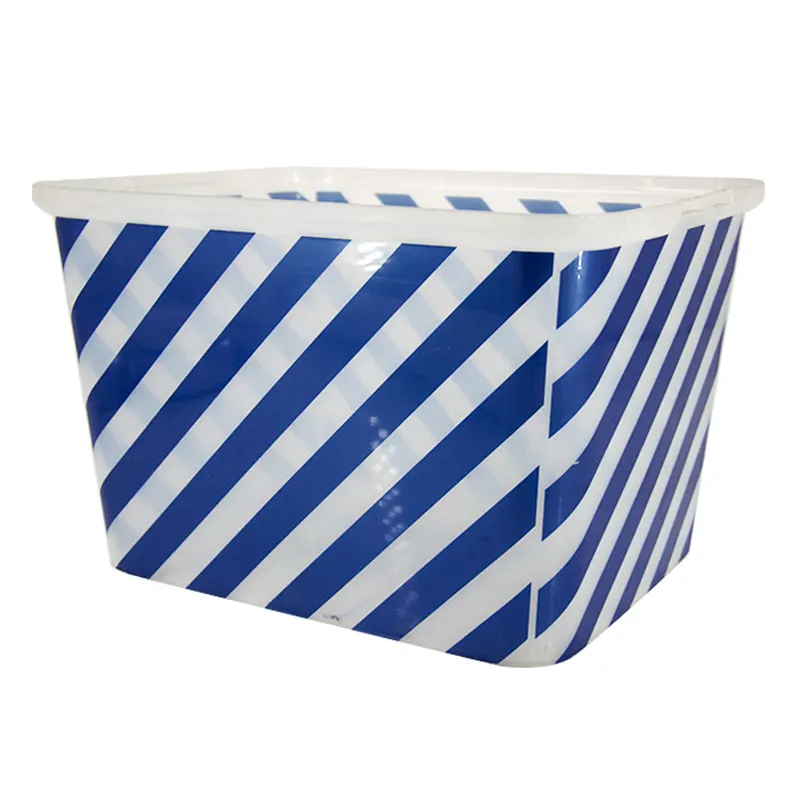
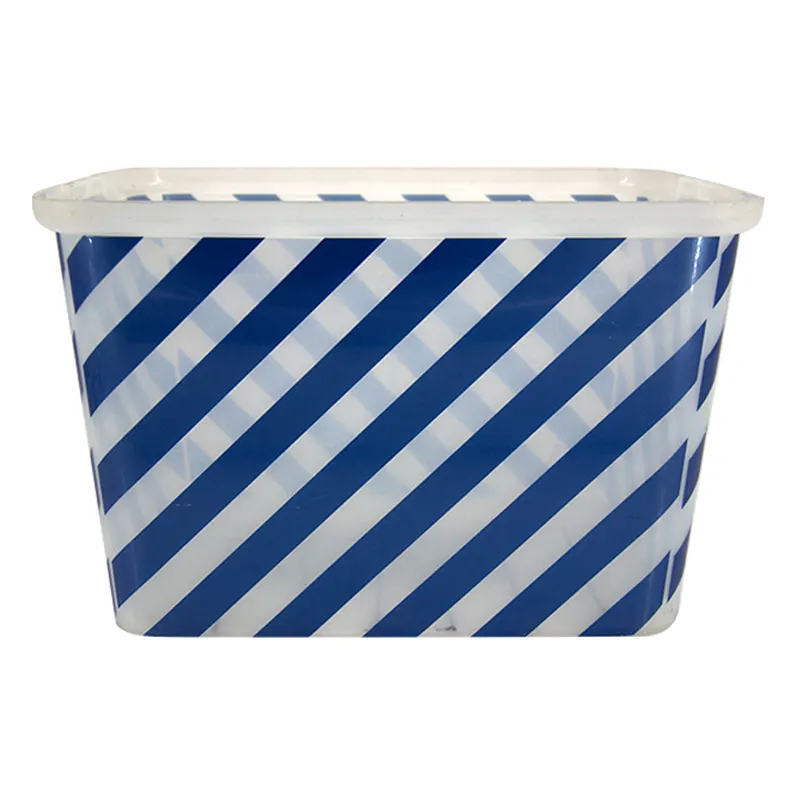
La surface du film imprimé est placée sur le côté intérieur de la boîte et le plastique enveloppe la couche d'encre d'impression. L'encre n'est pas directement exposée à l'extérieur, empêchant ainsi l'usure directe du motif ; divers effets visuels tels que des rayures, des géométries, des dégradés et des combinaisons de blocs de couleurs peuvent être obtenus, avec des bords nets sans bavures.
2. Détails du matériau de base du corps de la boîte
Matériau de base en polypropylène PP, qui peut être choisi parmi des particules à usage général ou de qualité alimentaire ; la paroi de la boîte est compatible avec diverses spécifications d'épaisseur de paroi, équilibrant la rigidité et la ténacité du conteneur, et les transitions de bord sont adaptées à la déformation par étirement du film IML, réduisant ainsi le risque de fissuration des bords.
3. Détails des bords découpés
La feuille de film IML est découpée avec précision, avec des marges de processus réservées pour les bords, et pendant le moulage par injection, il n'y a aucun problème de déroulement du film ou de courbure des bords, et il n'y a pas de débordement excessif de matériau du film au bord de la boîte finie.
4. Détails de la sensation tactile de Surface
La surface extérieure du produit fini est lisse et plate, sans étiquettes en relief ni joints de colle, et la limite du film n'est pas ressentie au toucher, présentant un effet visuel globalement intégré.
5. Détails de l'adaptabilité environnementale
Le produit fini peut résister aux environnements à basse température dans les réfrigérateurs et convient au lavage et à l'essuyage quotidiens à l'eau ; il ne convient pas aux scénarios d'ébullition à haute température ou de cuisson à flamme nue.
6. Détails de cohérence visuelle
Le même lot de feuilles de film contrôle les différences de couleur d'impression. Pour les motifs à rayures géométriques, l'écart d'alignement du motif peut être contrôlé, réduisant ainsi l'apparition de défauts d'alignement dans le produit fini.
7. Détails de compatibilité de recyclage
La boîte de stockage IML Label PP par moulage par injection est compatible avec le matériau de base de la boîte PP, et le recyclage et le concassage ne nécessitent pas de séparer les étiquettes, simplifiant ainsi les procédures de traitement de recyclage.
Test
1. Test de cycle de température alternée : simulez la commutation aller-retour entre la chambre froide du réfrigérateur et la température ambiante, et vérifiez que la couche de film ne fait pas de bulles, ne se fissure pas ou ne modifie pas le motif après plusieurs cycles.
2. Test de résistance à l'abrasion : utilisez un chiffon en coton de test standard pour essuyer à plusieurs reprises la surface extérieure de la boîte et observez que le motif ne se décolore pas et ne montre pas la couleur de base exposée.
3. Test de simulation de moulage par injection : reproduisez les paramètres réels de température et de pression de moulage par injection du client, vérifiez la résistance à la traction de la boîte de stockage IML Label PP par moulage par injection dans des conditions correspondantes et identifiez les risques de gondolage et de fissuration du film.
4. Test de contact chimique : contact avec un produit de nettoyage neutre domestique, observer après une période d'arrêt que la couche de film ne gonfle pas et ne se décolle pas.
5. Test de contrainte de flexion des bords et des coins : effectuez une vérification des contraintes aux coins de la boîte pour confirmer que le film ne présente pas de microfissures après avoir été étiré.
Processus de production de moulage par injection d'étiquettes IML
1. Impression hélio sur film PET/PP et stratification
2. Découpe en feuilles d'étiquettes standard
3. Le robot automatique place les étiquettes dans la cavité du moule à injection
4. Injection de matière plastique fondue, film et plastique fondus en un seul morceau
5. Démouler directement les produits en plastique IML finis
Balises actives: Fabricant de boîtes de stockage IML PP, fournisseur de boîtes de stockage d'étiquettes IML, vente en gros de boîtes de stockage PP moulées par injection
Catégorie associée
Étiquette IML pour poubelle
Étiquette IML de la boîte de rangement
Étiquette IML pour armoire
Tables et Chaises Label IML
Étiquette IML pour la vaisselle
Étiquette IML pour bassin d'eau
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.