
Maison > Produits > Emballage alimentaire IML > Étiquette IML pour conteneur de collations > Conteneur de collation PP moulé par injection avec étiquette IML
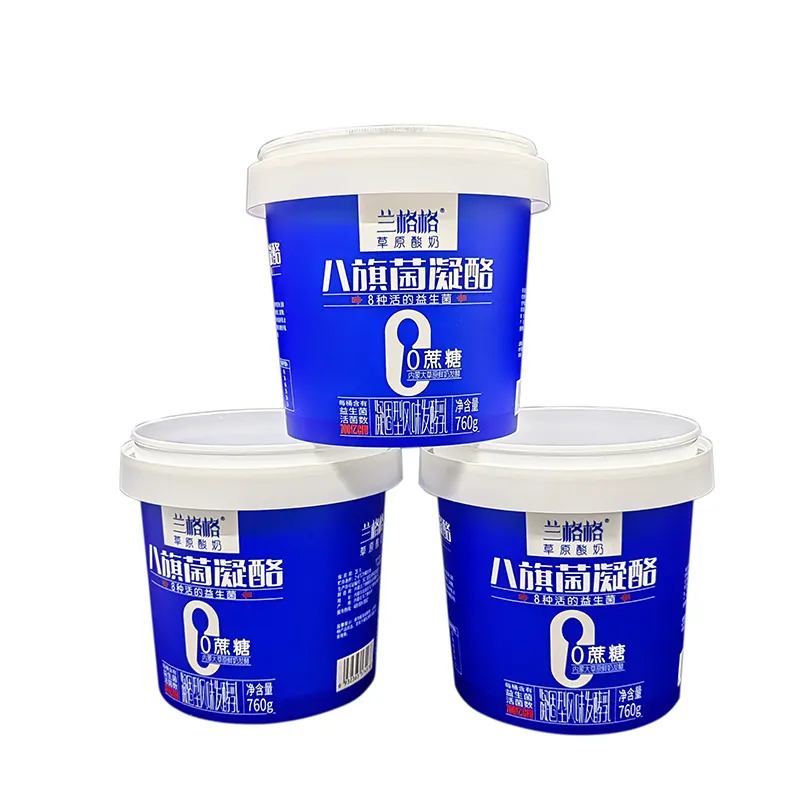
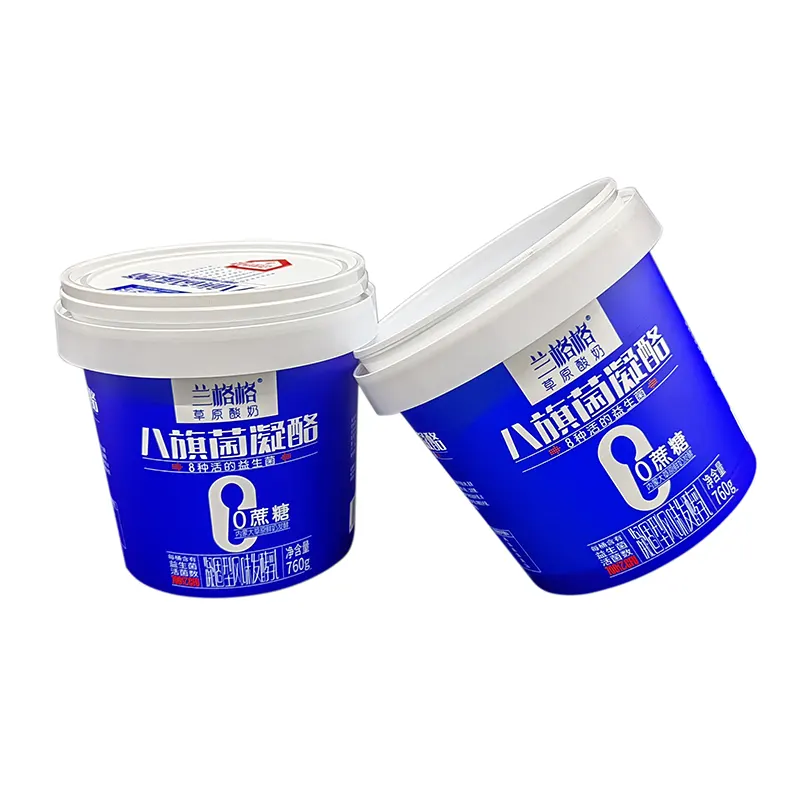
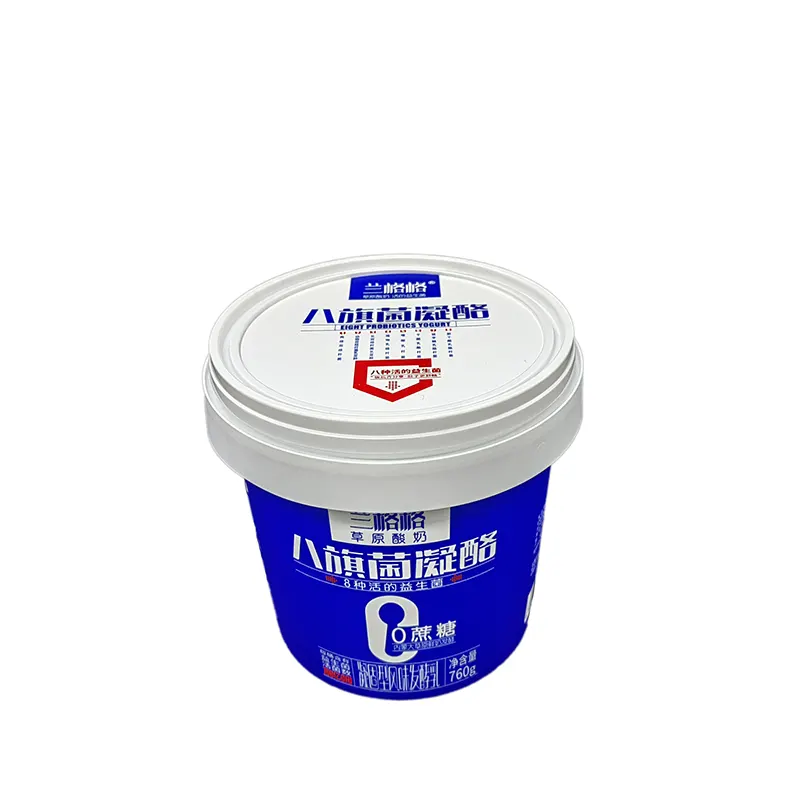
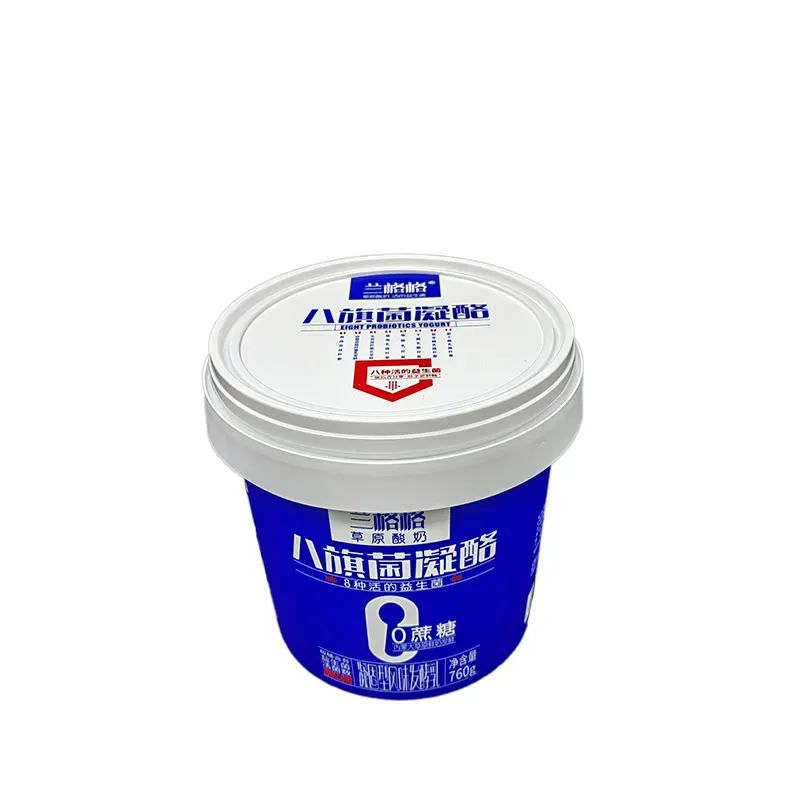
Conteneur de collation PP moulé par injection avec étiquette IML
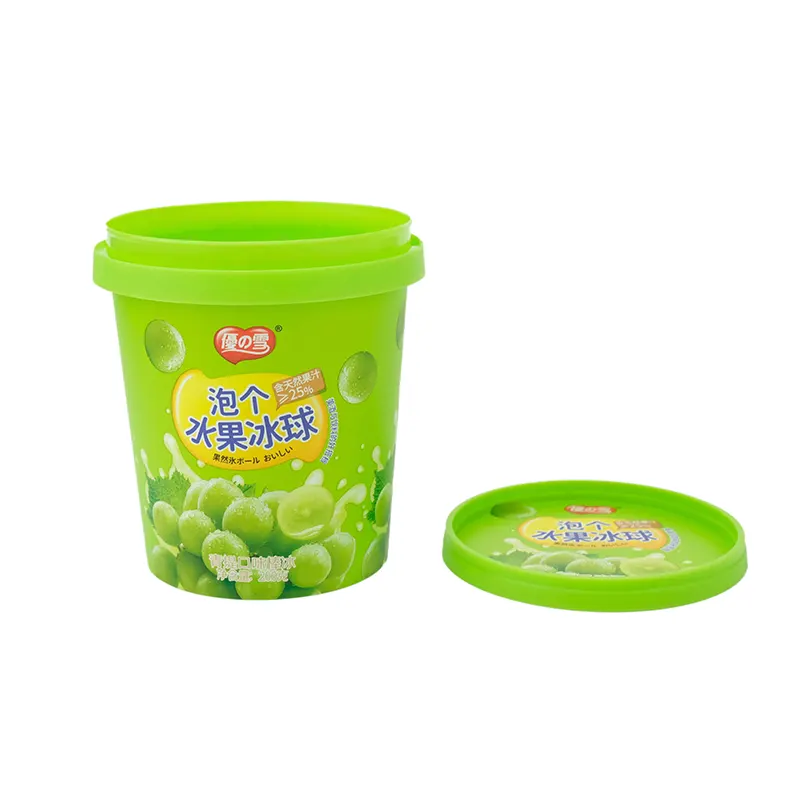
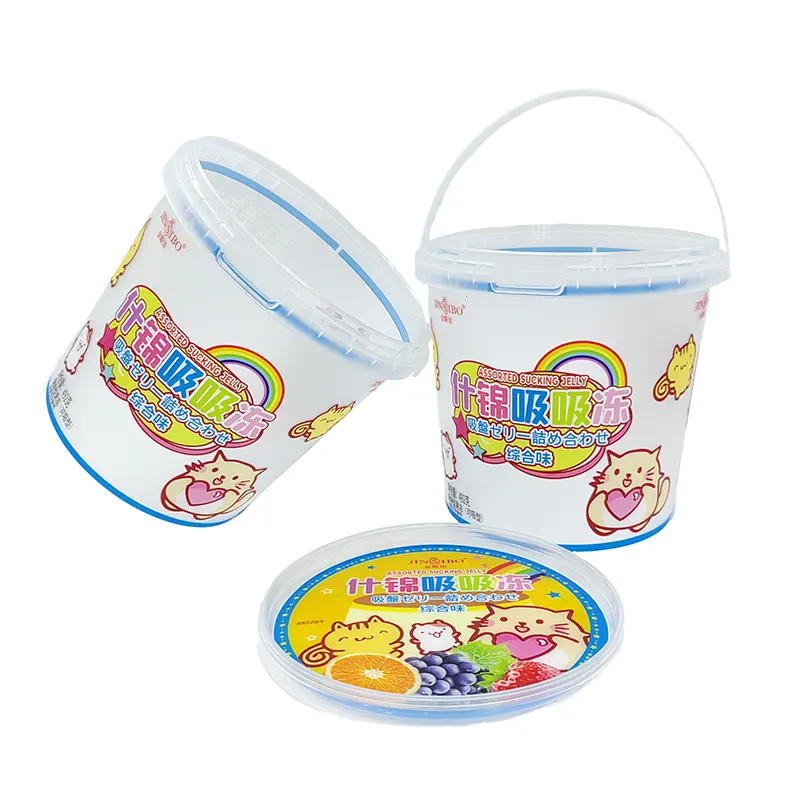
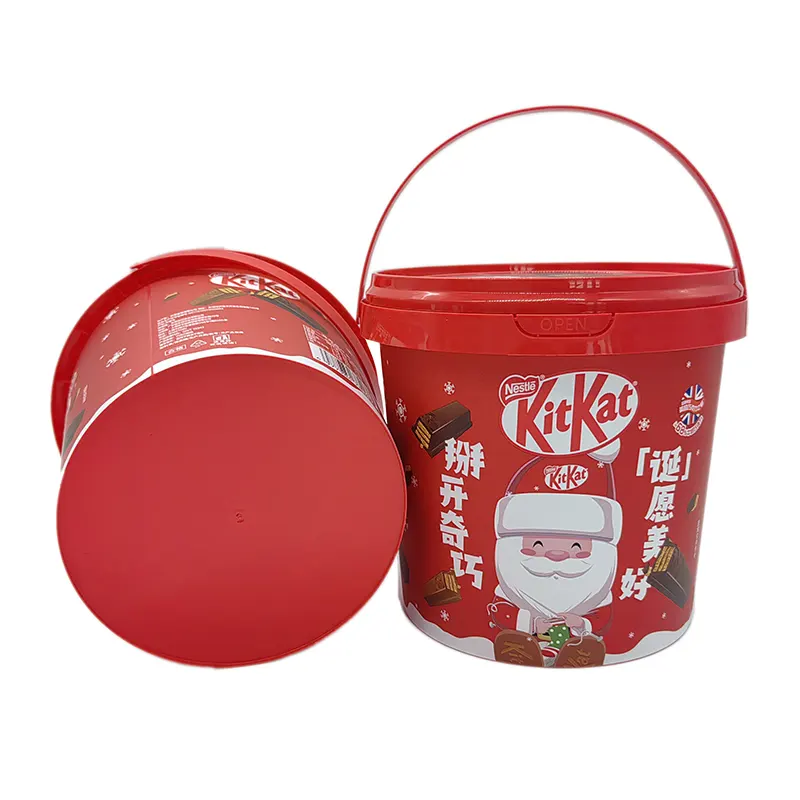
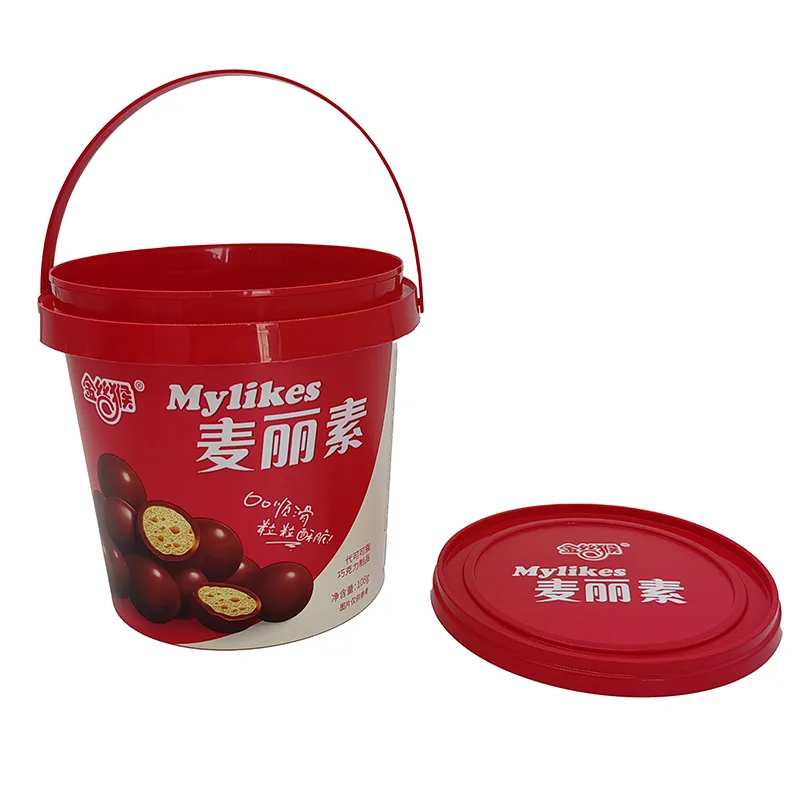
Le récipient à collation en PP moulé par injection avec étiquette IML fourni par Zhongyu Factory convient aux seaux en plastique de grande capacité pour le fromage, le yaourt et le lait fermenté. Il est spécialement développé avec un processus dédié pour la forme en arc du corps du canon et la structure de la bride de l'embouchure du canon.
envoyer une demande
Description du produit
Le conteneur de collations en PP moulé par injection avec étiquette IML créé par le fabricant Zhongyu s'intègre au corps du fût en PP pendant le processus de moulage par injection. Les graphiques et le texte sont intégrés à l’intérieur de la paroi du canon, et il n’y a ni colle ni film à l’extérieur du canon.
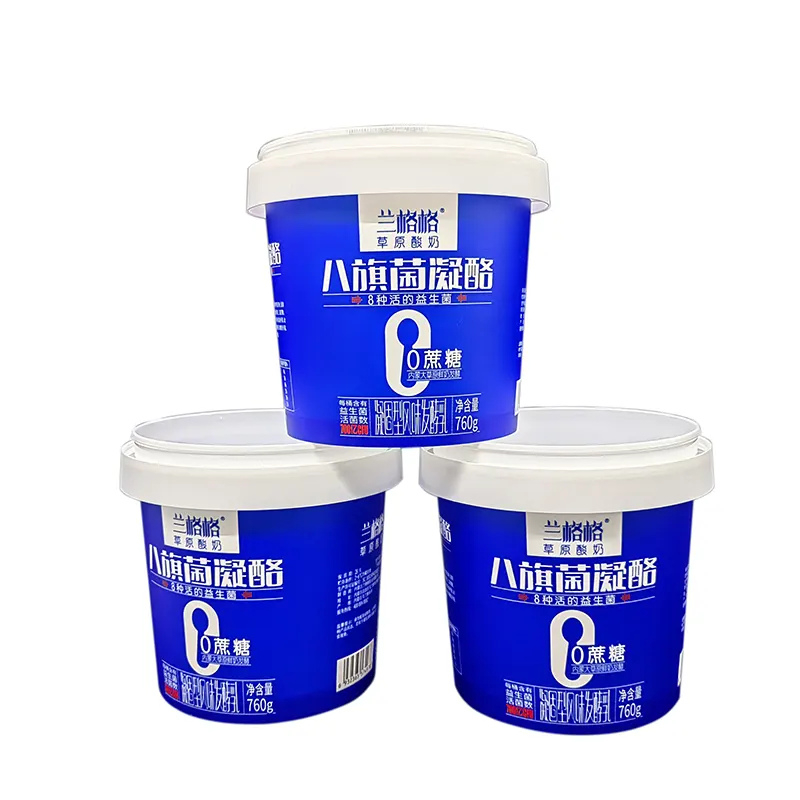
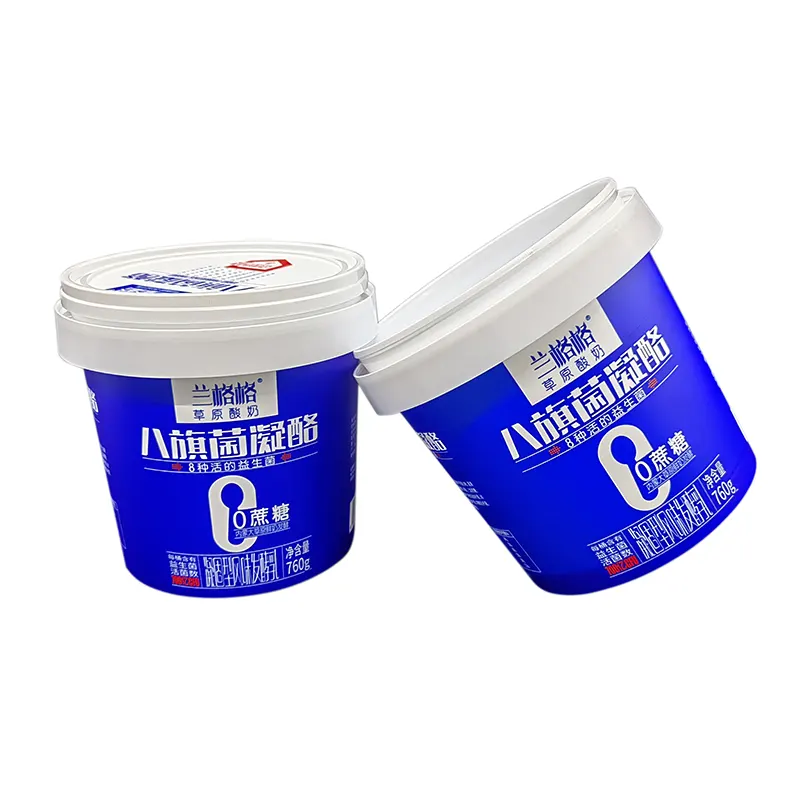
Processus de production de moulage par injection d'étiquettes IML :
1. Impression hélio sur film PET/PP et stratification
2. Découpe en feuilles d'étiquettes standard
3. Le robot automatique place les étiquettes dans la cavité du moule à injection
4. Injection de matière plastique fondue, film et plastique fondus en un seul morceau
5. Démouler directement les produits en plastique IML finis
Processus de fabrication
1. Évaluation de la sélection des matériaux : en fonction des conditions d'utilisation des aliments réfrigérés de grande capacité, sélectionnez des matériaux de membrane et des encres résistantes aux basses températures et aux acides. Effectuer des inspections de lots de matières premières et établir des dossiers matières.
2. Traitement graphique de surface et de surface incurvée : sur la base du modèle 3D du canon droit à large ouverture, analysez la déformation par étirement de chaque partie du corps du canon et effectuez un traitement de compensation graphique pour de grandes zones de couleur d'arrière-plan, de codes-barres et de petits textes, ainsi que des fichiers de production de sortie.
3. Opération d'impression dans un environnement sans poussière - Effectuez l'impression offset multicolore dans un atelier propre, contrôlez strictement l'écart de l'impression offset, solidifiez complètement l'encre et évitez le risque de migration de l'encre à un stade ultérieur.
4. Traitement de découpe de précision : coupez l'étiquette en fonction du contour du corps du canon, contrôlez les coins des bords et la tolérance de taille, et éliminez les bavures et les matériaux endommagés.
5. Vérification du moulage par simulation - Effectuez la vérification du moule en fonction des conditions de moulage par injection du baril à large ouverture, vérifiez si les grandes zones de couleur d'arrière-plan sont marbrées, la lisibilité du code-barres et la position des graphiques, et confirmez la qualification avant de sceller l'échantillon.
6. Tri et livraison de l'emballage - Triez les matériaux en feuille selon les exigences du client en matière d'équipement de moulage par injection et livrez les matériaux en contact avec les aliments pertinents avec ce lot.
Étiquette IML personnalisée étanche dans le moule pour emballage alimentaire, spécifications du produit
|
Matériel IML |
BOPP, PET, PLA, PEHD |
|
Taille IML |
Personnalisé en fonction de la taille de découpe |
|
Épaisseur IML |
65-85 microns |
|
Température |
-30°C-120°C |
|
Avantages principaux |
Technologie de forme entière, résistante aux rayures, étanche |
|
Scénarios d'application |
Récipient alimentaire, produit chimique quotidien, emballage industriel, appareil ménager, produit Hosehold |
|
Effets d'impression riches |
Peau d'orange, mat, brillant, transparent, hologramme laser, aluminium métallique, arc-en-ciel, changement de couleur, 3D, gaufrage |
|
Couleurs d'impression |
Maximum 11 couleurs |
Argument de vente principal
La couleur de base couvre une grande surface et se forme de manière stable.
Le code-barres et le petit texte sont formés de manière fiable.
Il convient aux environnements alimentaires acides réfrigérés.
Il élimine les risques d'hygiène causés par les joints de colle.
Il est compatible avec les lignes de production automatisées de moulage par injection.
L’apparence du corps du canon dégage un fort sentiment d’unité.
Remarques à retenir
1. Le bord de la grande ouverture du seau subira un étirement local. Les graphiques et textes importants du manuscrit doivent éviter la zone de déformation des bords pour éviter que les informations clés ne soient déformées.
2. Le grand fond de couleur unie nécessite des spécifications spécifiques de température et de moule de moulage par injection. Pour les nouveaux projets, il est nécessaire de procéder à des essais de moulage sur machine. Il n’est pas recommandé de produire directement en série sans tests.
3. Le conteneur de collations en PP moulé par injection avec étiquette IML est utilisé pour les aliments fermentés acides. Il est nécessaire de confirmer que les consommables correspondent à l'acidité du produit. N'appliquez pas directement les paramètres généraux IML aux produits à usage quotidien.
4. Le seau fini doit éviter une exposition prolongée à la lumière directe du soleil pour éviter que le substrat PP ne vieillisse et n'affecte indirectement l'apparence de l'impression.
5. Les positions d'échappement et de porte du moule affecteront l'effet de moulage IML. Au début, il est nécessaire d’évaluer simultanément la structure du moule pour réduire le risque de défauts de couleur de base.
FAQ
Q1 : Le seau alimentaire de grande capacité avec une grande surface de couleur de base unie a-t-il tendance à présenter des saignements de couleur après le moulage par injection ?
R : Nous effectuons à l’avance des tests de compensation graphique et de simulation de moule, optimisons les paramètres de processus et réduisons la probabilité de saignement de couleur sur la couleur de base.
Q2 : Le code-barres formé par IML peut-il être scanné et reconnu normalement ?
R : Nous effectuons une compensation de déformation pour le code-barres, testons les performances de numérisation grâce à la vérification du moule et veillons à ce qu'il puisse être numérisé et reconnu normalement après le formage.
Q3 : L’encre des étiquettes des aliments acides fermentés et réfrigérés provoquera-t-elle une migration ?
R : Nous sélectionnons des consommables de qualité alimentaire résistants aux acides, effectuons une vérification de l'état du processus des nouveaux projets et évitons le risque de migration de l'encre.
Q4 : Tous les processus de production sont-ils terminés par votre entreprise ?
R : L'impression et la découpe sont toutes réalisées dans notre usine en salle blanche, sans sous-traitance, et des enregistrements complets des lots sont conservés.
Q5 : Comment gérer la bride d’embouchure du godet à grande ouverture qui provoque une déformation graphique ?
R : Évitez la zone de déformation de la bride et optimisez au préalable l'ébauche en fonction des dessins 3D.
Q6 : Quels matériaux doivent être fournis pour les tests d'échantillons du nouveau projet ?
R : Fournissez les dessins 3D du seau de nourriture, puis nous pourrons commencer l'analyse du processus et l'évaluation du projet.
Q7 : Les seaux à grande ouverture IML peuvent-ils être adaptés aux équipements de moulage par injection à grande vitesse des usines alimentaires ?
R : La planéité et la tolérance de taille du matériau en feuille sont strictement contrôlées et sont adaptées à la production d'étiquetage automatique de seaux à grande ouverture.
Balises actives: Conteneur de collation en PP avec étiquette IML, Conteneur de collation en PP moulé par injection, Fabricant de conteneur de collation personnalisé
Catégorie associée
Étiquette IML pour tasse à café
Étiquette IML pour tasse de yaourt
Étiquette IML pour conteneur de collations
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.
Produits connexes