
Maison > Produits > Emballage chimique quotidien IML > Étiquette IML pour bouteilles d'huile > Moulage par soufflage d'étiquettes IML de bouteilles d'huile PP
Moulage par soufflage d'étiquettes IML de bouteilles d'huile PP
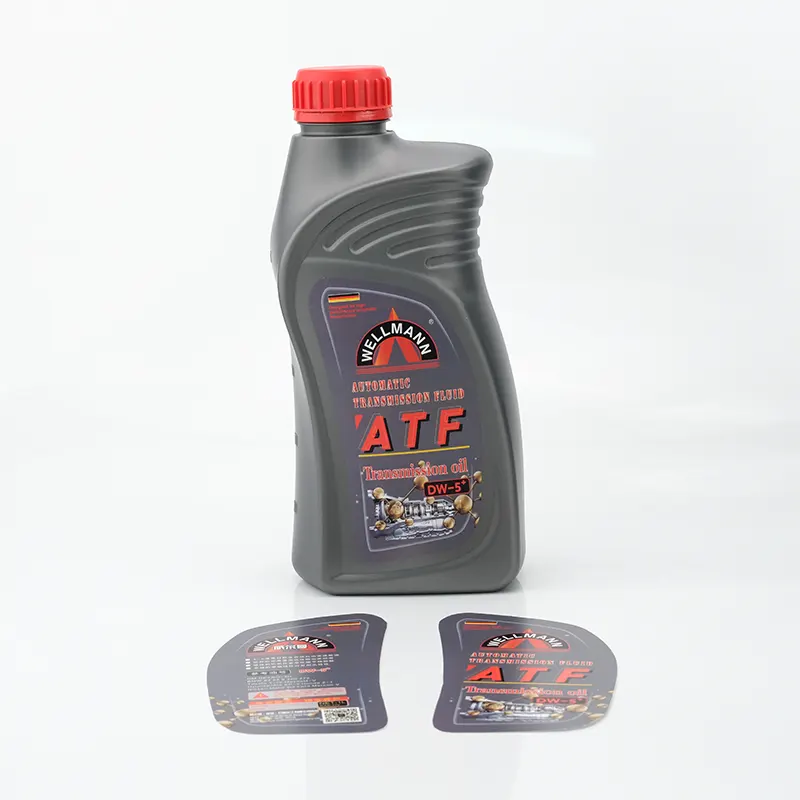
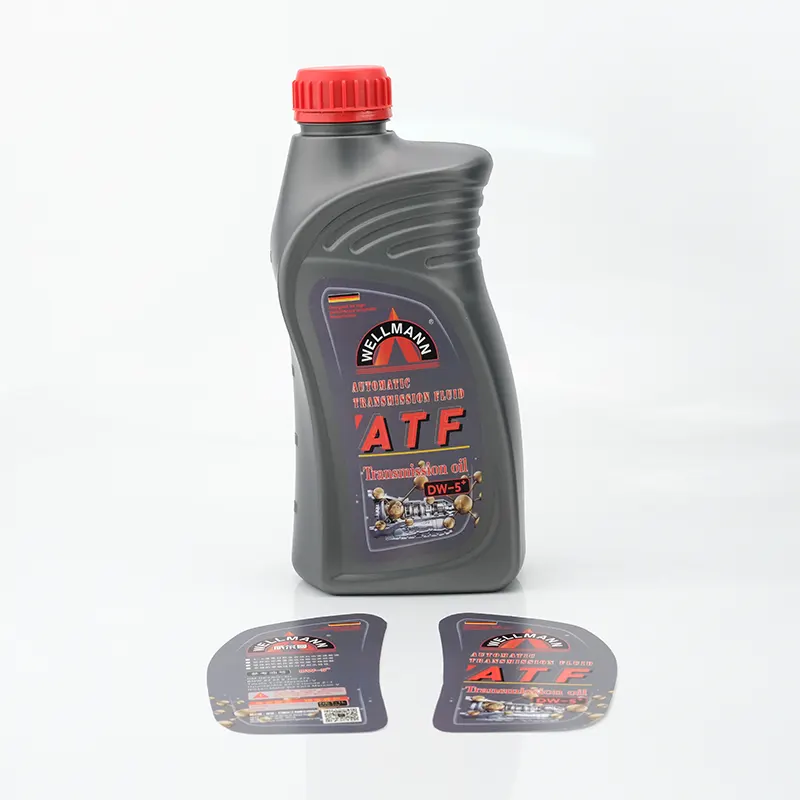
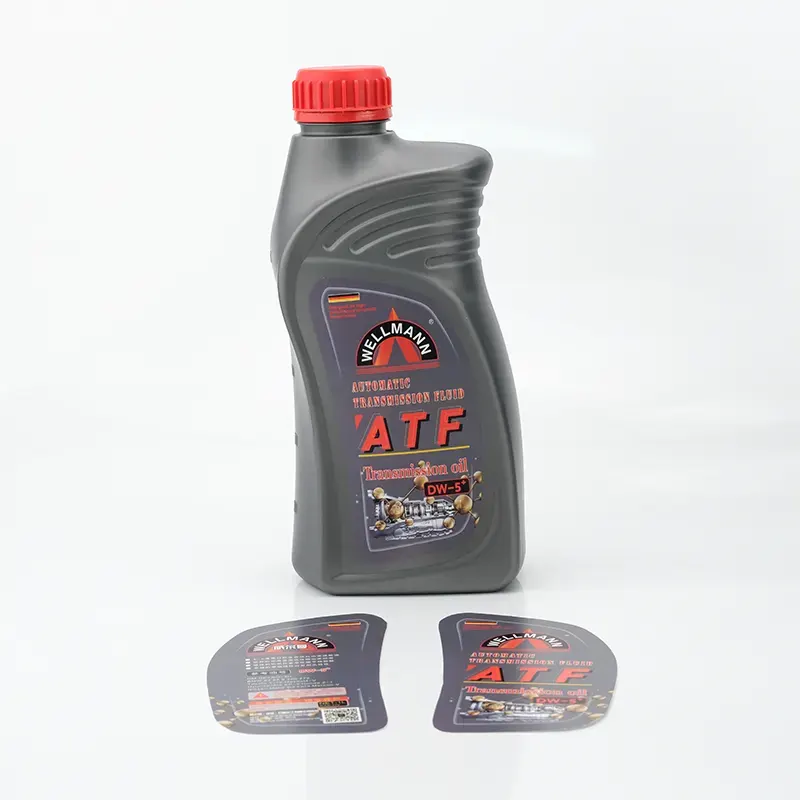
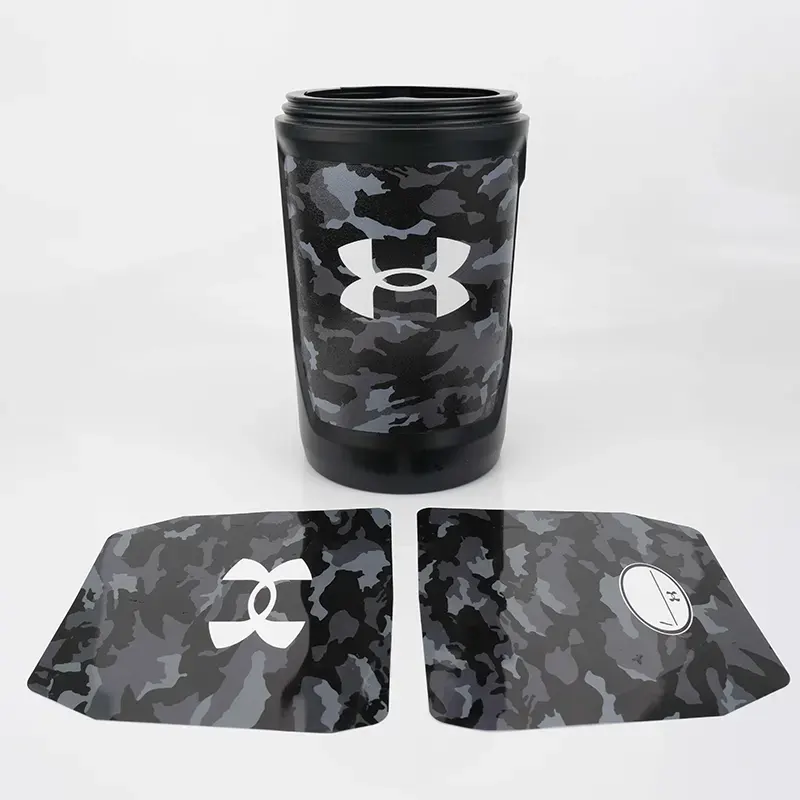
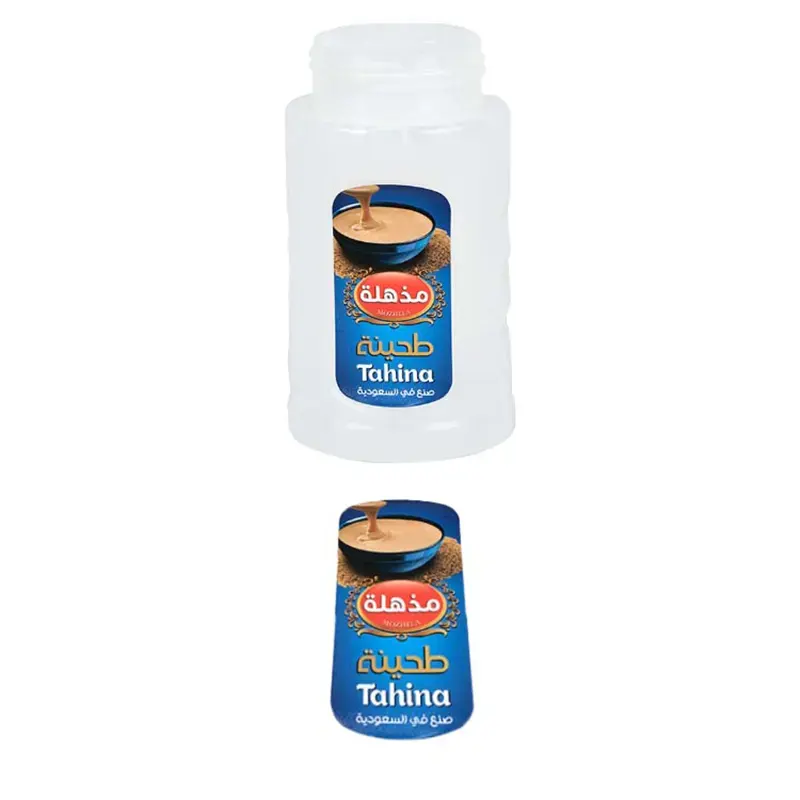
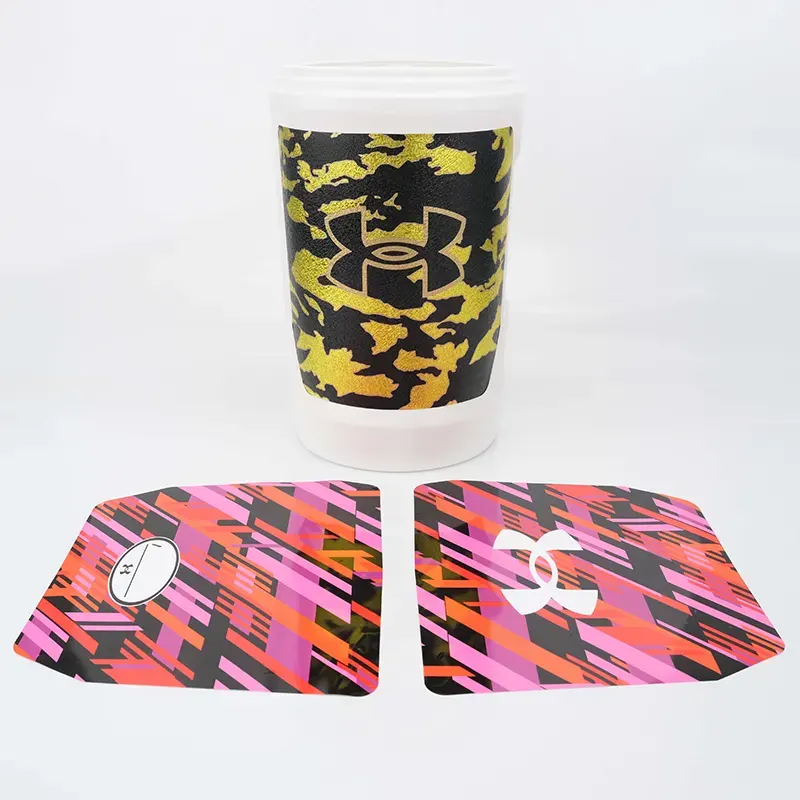
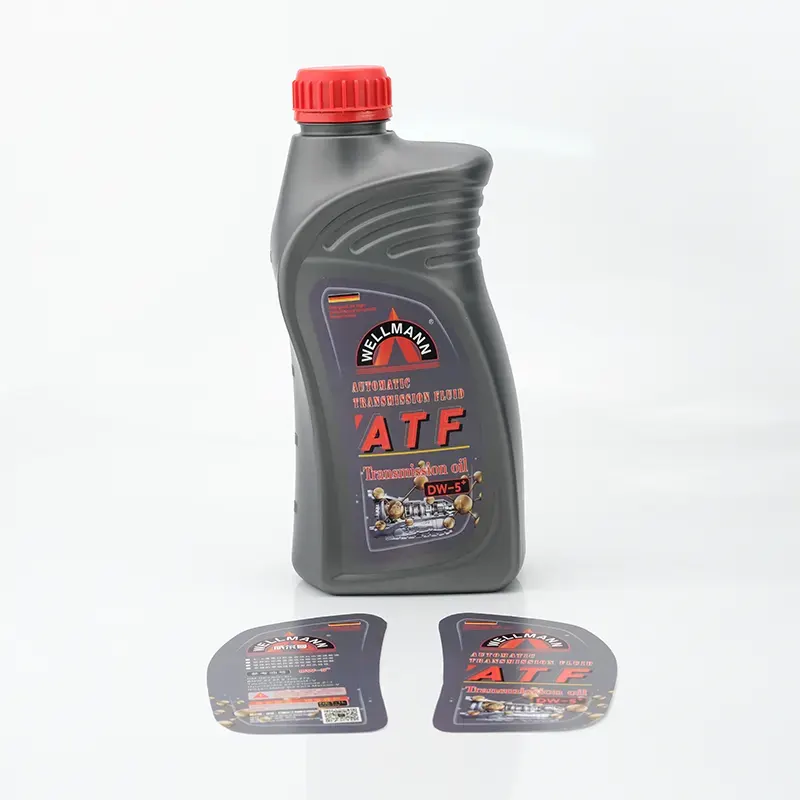
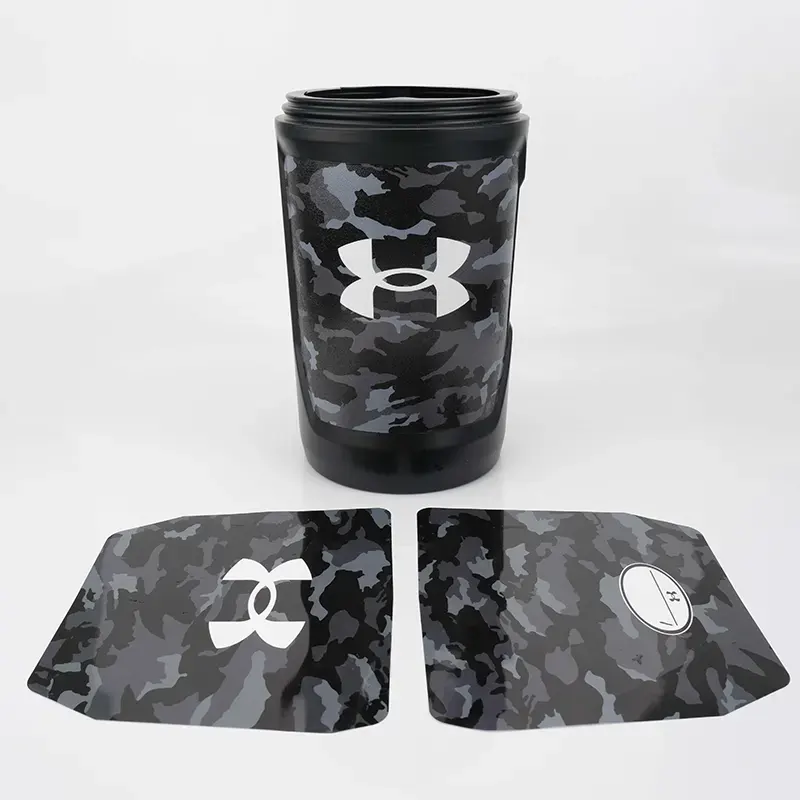
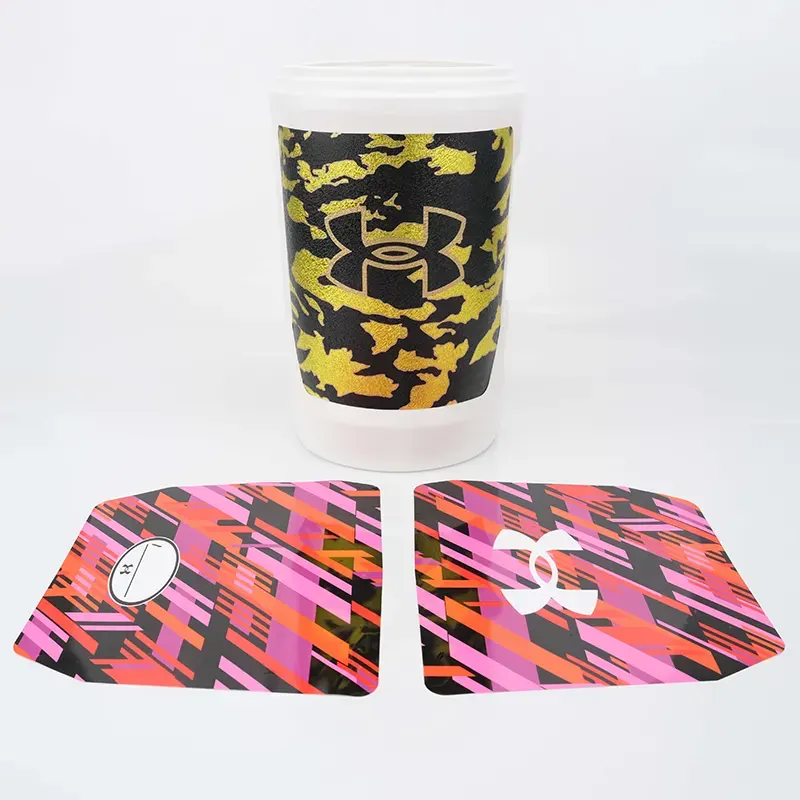
Zhongyu est un fabricant et fournisseur professionnel de bouteilles d'huile PP moulage par soufflage d'étiquettes IML. Grâce à une planification précise de l'espace colorimétrique, nous transférons les textures fines multicolores extrêmement complexes sur le substrat PP sombre et brillant, et utilisons la flexibilité du matériau du film pour s'adapter avec précision à la surface profilée et aux motifs antidérapants du corps de la bouteille.
envoyer une demande
Description du produit
En choisissant le moulage par soufflage d'étiquettes IML pour bouteilles d'huile PP de Chine fourni par l'usine de Zhongyu, ce processus fait disparaître l'étiquette dans la bouteille, améliorant non seulement la sophistication globale des produits industriels, mais remodelant également la logique anti-contrefaçon et anti-ouverture des emballages d'huile, donnant au produit une esthétique industrielle plus pure et une capacité anti-décomposition par tous les temps.
Étiquette IML personnalisée imperméable à l'eau dans le moule pour l'emballage chimique quotidien Spécifications du produit :
|
Matériel IML |
BOPP, PET, PLA, PEHD |
|
Taille IML |
Personnalisé en fonction de la taille de découpe |
|
Épaisseur IML |
65-85 microns |
|
Température |
-30°C-120°C |
|
Avantages principaux |
Technologie de forme entière, résistante aux rayures, étanche |
|
Scénarios d'application |
Récipient alimentaire, produit chimique quotidien, emballage industriel, appareil ménager, produit Hosehold |
|
Effets d'impression riches |
Peau d'orange, mat, brillant, transparent, hologramme laser, aluminium métallique, arc-en-ciel, changement de couleur, 3D, gaufrage |
|
Couleurs d'impression |
Maximum 11 couleurs |
Processus de production de moulage par soufflage d'étiquettes IML :
1. Impression hélio sur film PET/PP et stratification
2. Découpe en feuilles d'étiquettes standard
3. Le robot automatique place les étiquettes dans la cavité du moule à injection
4. Le plastique fondu est soufflé dans le moule, prenant forme, le plastique s'enroule autour de l'étiquette avec la surface du moule.
5. Au fur et à mesure que le plastique refroidit, l'étiquette s'intègre au produit, permettant à l'étiquette d'être directement intégrée dans le produit.
Remarques à retenir
Contrôle de la surimpression sur les fonds sombres et les motifs complexes : pour les substrats sombres tels que les bouteilles d'huile et les textures complexes comme le camouflage, l'épaisseur de l'encre blanche sous-jacente doit être strictement contrôlée pour garantir une saturation élevée des couleurs et empêcher la couleur de base de transparaître.
1. Correspondance des taux de retrait anormaux des surfaces courbes
Pour les corps de bouteilles profilés complexes, un retrait inégal se produit lors du moulage par injection. Il est nécessaire de calculer le taux de retrait du moule à l'avance et d'ajuster avec précision la déformation découpée du film pour éviter que les motifs ne s'étirent et ne se déforment ou ne développent un blanchiment sous contrainte sur les surfaces courbes.
2. Manipulation des gaz d'échappement du moulage par injection à haute température
Les corps de bouteilles complexes sont sujets à l'air emprisonné, c'est pourquoi des rainures d'échappement doivent être conçues aux positions correspondantes du moule pour éviter l'accumulation de bulles pendant le moulage par injection à haute pression, ce qui pourrait provoquer un plissement du film ou une perte d'adhérence.
3. Isolation des milieux solvants forts
Pour les supports contenant des composants solvants puissants tels que les huiles entièrement synthétiques, la résistance chimique du revêtement du film doit être évaluée avant le remplissage afin d'éviter une pénétration à long terme du solvant, ce qui pourrait entraîner une diminution de la brillance de la surface.
Tests de produits
Test d'alternance sur plage de températures extrêmes : effectuez 500 cycles d'alternance de températures froides et chaudes allant de -40 ℃ à 80 ℃ pour vérifier les capacités anti-pelage et anti-déformation du diaphragme et du corps de la bouteille dans des environnements d'huile extrêmement froids et chauds.
Test de corrosion de résistance à l'huile à haute concentration : immersion du produit fini dans diverses huiles et lubrifiants pour une surveillance à long terme de la résistance à l'huile, de la propriété anti-perméation et de l'intégrité de la couleur de la surface du matériau de la membrane.
Test physique de chute élevée et destructif : simulez plusieurs chutes libres depuis des altitudes élevées dans des conditions de pleine charge pour vérifier la résistance aux chocs du diaphragme dans les courbures et les saillies profondes (telles que les poignées), en garantissant l'absence de fissures ou de pelage.
Test de dureté de surface de haute précision : utilisation d'un instrument de frottement au crayon de haute dureté pour vérifier la résistance à l'abrasion de surfaces texturées complexes, afin de faire face aux défis sévères des environnements de stockage et de rotation.
FAQ
Q : Quelle est la quantité minimum de commande ?
R : La personnalisation standard commence à partir de 3 000 mètres carrés. La quantité exacte dépend de la complexité du processus.
Q : Pouvez-vous créer une texture de camouflage complexe comme celle présentée sur l'image ?
R : Oui. Nous prenons en charge la surimpression multicolore haute définition. Les textures complexes et fines telles que le camouflage peuvent être reproduites avec précision.
Q : Le corps incurvé de la bouteille craint le plus la déformation du motif. Comment résolvez-vous cela ?
R : Grâce à la modélisation 3D pour simuler le taux de retrait, concevez avec précision la forme découpée pour garantir un ajustement parfait à la surface incurvée.
Q : Combien de temps prend habituellement le délai de livraison ?
R : Le cycle de production normal est de 10 à 15 jours. Les commandes urgentes spéciales peuvent être évaluées pour un traitement accéléré.
Q : Ce moulage par soufflage d'étiquettes IML pour bouteilles d'huile PP offre-t-il des tests d'échantillon gratuits ?
R : Nous effectuons régulièrement des tests d’échantillons. Le coût spécifique est évalué en fonction de la complexité de la personnalisation, et les frais de port sont à la charge du client.
Q : Existe-t-il des certifications de qualité pertinentes ?
R : Nous disposons de plusieurs certifications internationales de systèmes de qualité et de protection de l'environnement et prenons en charge les audits d'usines de nos clients.
Q : Peut-il être directement moulé par injection ?
R : Nous pouvons fournir un ensemble complet de solutions de guidage et d’adaptation des paramètres de moulage par injection pour assurer une connexion parfaite avec la ligne de production.
Balises actives: Bouteilles d'huile PP Moulage par soufflage d'étiquettes IML, Bouteilles d'huile de moulage par soufflage d'étiquettes IML, Fabricant de bouteilles d'huile PP
Catégorie associée
Étiquette IML pour pot de peinture
Étiquette IML pour bouteilles de toilette
Étiquette IML pour bouteilles d'huile
envoyer une demande
N'hésitez pas à faire votre demande dans le formulaire ci-dessous. Nous vous répondrons dans les 24 heures.